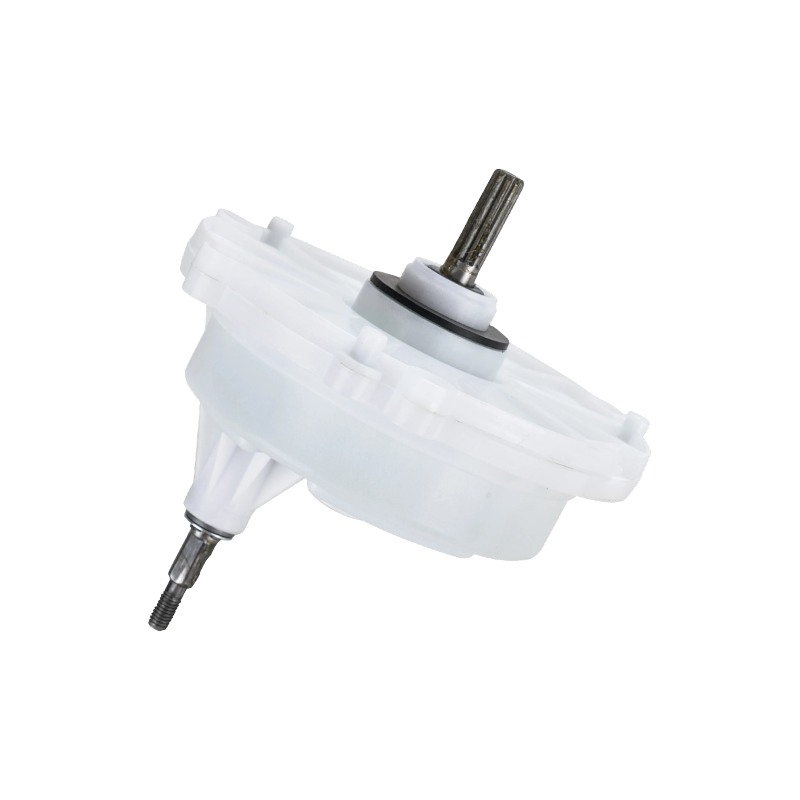
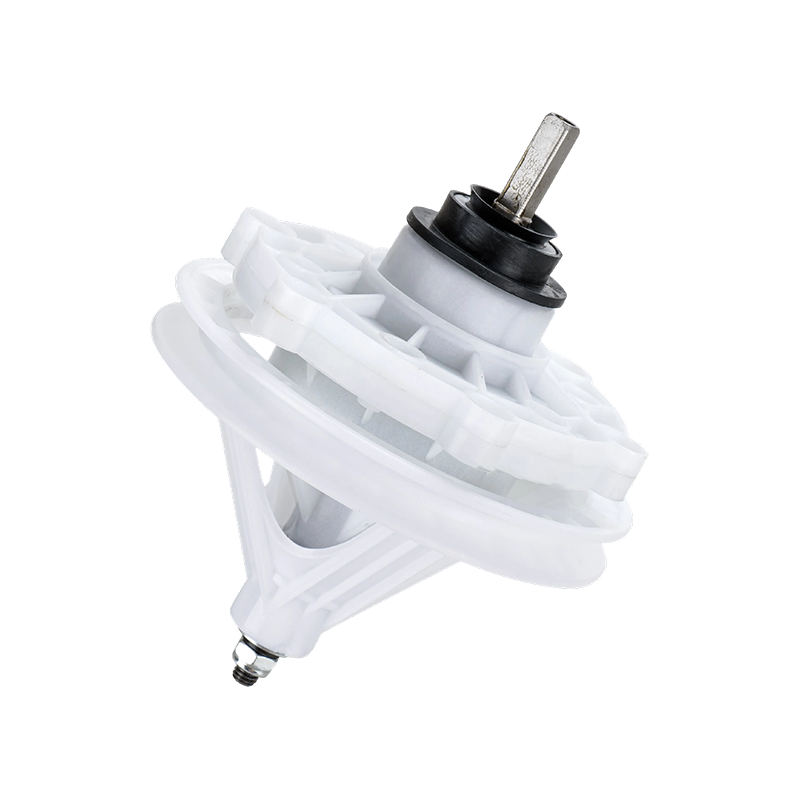
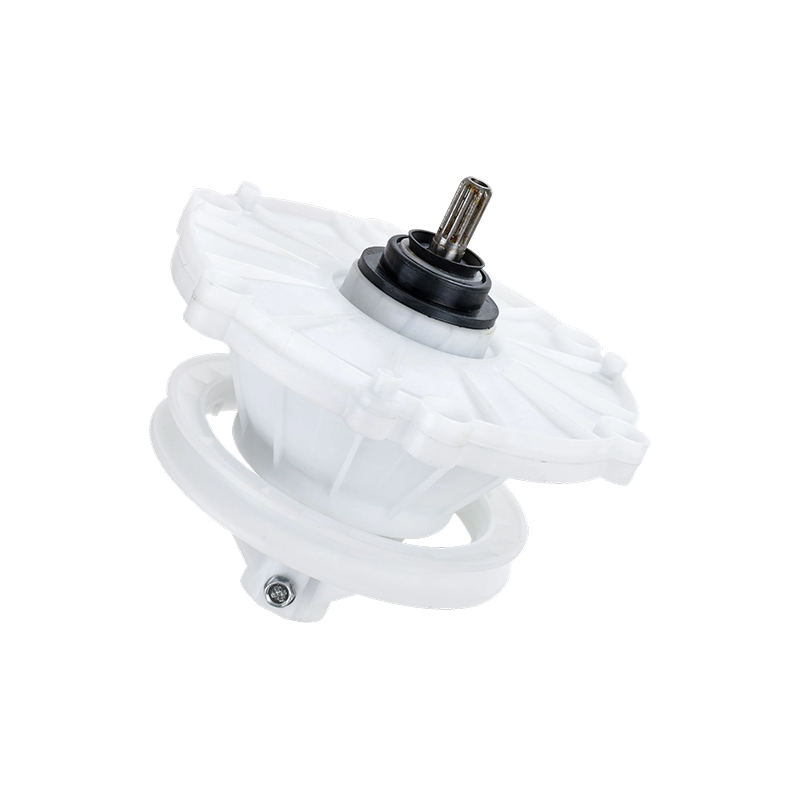
洗濯機ギアボックス メーカー: B2B バイヤーへの明確な答え
このガイドの 1 段落だけを読んだ場合は、この段落も読んでください。頼もしい 洗濯機ギアボックスメーカー 光沢のあるパンフレットや単一のサンプル部品の低価格の見積もりに基づいて選択されるものではありません。この製品は、実際に検証できる 3 つの事項に基づいて選択されます。1 つは文書化された歯の公差と熱処理の制御、数万回のシミュレートされたデューティ サイクルにわたるトルク保持データ、そして最初に送られたサンプルだけでなく、工場がバッチごとに同じ品質を安定して維持できることを示す生産履歴です。仕上げの品質、梱包、納期など他のすべてが重要ですが、重要なのはこれら 3 つの点をチェックした後です。
機械式ドライブトレイン コンポーネントの調達は、下流に実際に影響を与えるビジネス上の決定であるため、私たちはこのガイドを購入者の側から書きました。洗濯機のギアボックスのパフォーマンスが低下しても、静かに故障することはありません。顧客の家で故障が発生すると、サービスコールが発生し、最終的には保証請求または販売代理店の苦情としてあなたのデスクに戻ってきます。新しい製品を評価する OEM エンジニアであるかどうか 洗濯機ギアボックスサプライヤー この記事の目的は、プラットフォームの再設計や、安定したアフターマーケット サプライ チェーンを構築する部品販売業者向けに、尋ねる価値のある具体的な技術的および運用上の質問と、本格的なメーカーがためらうことなく提供できる種類のデータを提供することです。
経験豊富なバイヤーが最初の注文前に実際にチェックしていること
すべての調達チームは、時間をかけて独自のチェックリストを作成しますが、そのチェックリストは通常、過去の調達ミスによって形作られています。以下は、最初の会話で OEM エンジニアやアフターマーケットの購入者から最もよく聞かれるバージョンと、各項目が実際に重要な意味を持つ理由です。
- 歯の公差に関する正確な文書: 「精密製造」という一般的な主張ではなく、ギアのプロファイルとピッチについてミクロン単位で測定された実際の許容範囲です。
- 熱処理仕様: どのプロセスが使用されるか、どの表面硬度範囲が対象となるか、バッチごとまたは生産シフトごとに検証されるかどうか。
- デューティサイクルテストレポート: トルク保持データは、短い実証サイクル数をはるかに超えています。
- バッチ間の一貫性: 1 か月目に注文した部品が 12 か月目に注文した部品と同じ公差範囲内で一致するという証拠。
- スケーラブルな生産能力: 工場がボトルネックになるのではなく、注文量に応じて生産量を増やすことができることを確認します。
- エンジニアリング変更への対応力: プラットフォームが進化した後、メーカーがシャフト、マウント、クラッチの改訂にどれだけ早く対応できるか。
単一の包括的な保証を受け入れるのではなく、このリストを項目ごとに検討するバイヤーは、関係が始まってから 18 か月で驚くことが少なくなる傾向があります。サプライヤーは、これらの領域の一部では真に強く、他の領域では弱い場合があるため、チェックリスト全体を合格か不合格として扱うのではなく、評価中にそれぞれを個別に採点する価値があります。
材料の選択と熱処理:購入者がほとんど見ることのないプロセスの一部
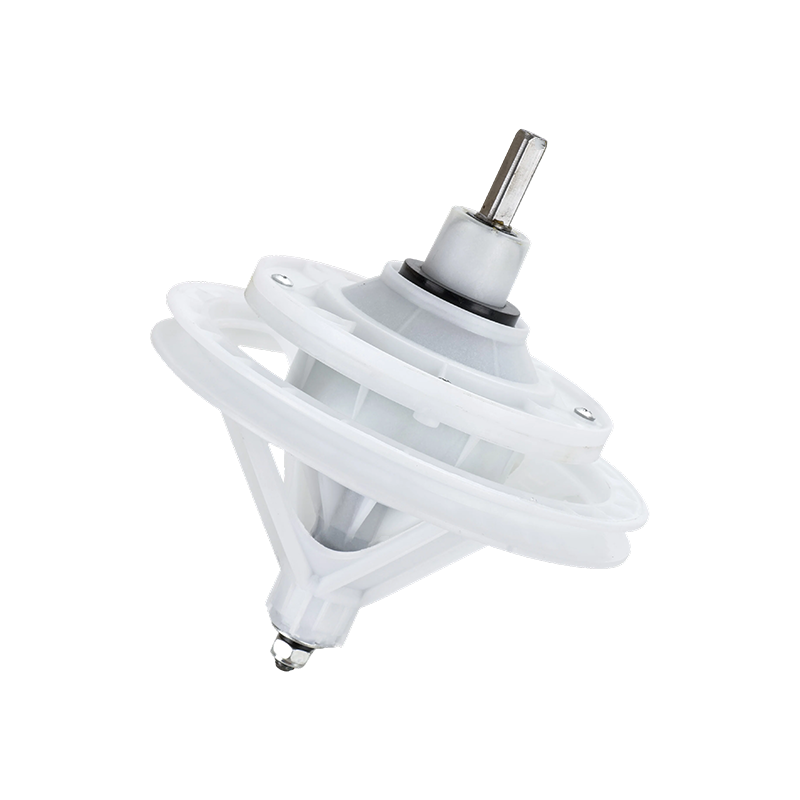
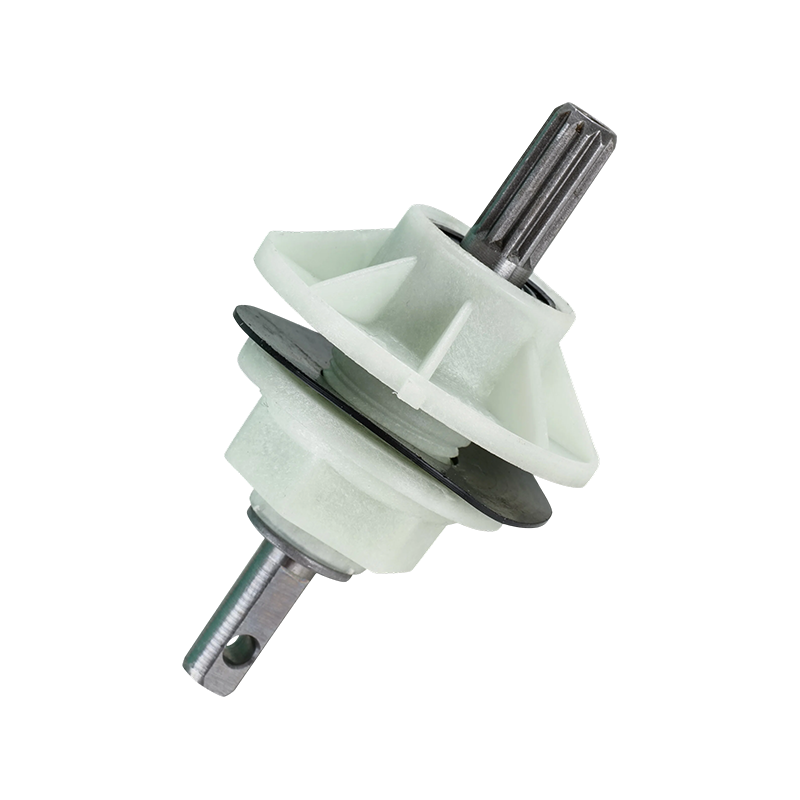
調達に関する会話のほとんどは最終寸法とトルク定格に焦点を当てていますが、長期耐久性が実際に決定されるのは、それらの数値よりも上流の材料と熱処理の段階です。洗濯機のギアボックスのギアコアは、通常、より強靱で耐衝撃性の高いコアを維持しながら、表面を硬化させる能力を考慮して選択された合金鋼から製造されます。次に、ギアの歯に浸炭または高周波焼入れが適用され、表面硬度が向上し、ギアボックスが洗浄撹拌と回転回転の間で切り替わるたびに発生する繰り返しの噛み合い接触に耐えられる一方、コアは亀裂を生じることなく突然の負荷スパイクを吸収するのに十分な延性を維持します。
B2B バイヤーにとってこれが重要な理由は簡単です。2 つのギアボックスは、寸法図では同じに見えても、ケース深さが一貫していなかったり、ギア面全体の硬度プロファイルが不均一だったりすると、現場ではまったく異なる動作をする可能性があります。熱処理を一般的な外注ステップとしてではなく、制御され監視される段階として扱うメーカーは、アプライアンスの全耐用年数にわたって許容範囲とトルク出力を維持するギアボックスを提供する可能性がはるかに高くなります。潜在的なサプライヤーを監査するときは、どのような熱処理方法を使用しているかだけでなく、処理後の硬度をどのように検証しているか、またその検証が生産量に対してどのくらいの頻度で行われているかを尋ねる価値があります。
ギアボックスの故障は実際にどこから発生するのか
メーカーのプロセス管理を評価する前に、それらの管理が何から保護しているかを正確に知ることが役立ちます。アプライアンス サービス ネットワーク全体で収集された現場からの返品データは、ギアボックスが最終的に故障する原因についてかなり一貫したパターンを示しており、そのパターンがサプライヤーの監査に持ち込む質問に直接影響するはずです。
報告されている故障の 3 分の 1 近くはギアの歯の摩耗が原因です まさにこれが、上記で提起された材料と熱処理に関する質問が、通常最初のサプライヤー会議で得られる以上に注目に値する理由です。ベアリングの劣化は 2 番目に大きなカテゴリであり、多くの場合、コンポーネントの問題ではなくプロセスの問題であり、ベアリング シートの機械加工の精度と、組み立て中に潤滑剤がどのように一貫して適用されるかに関係しています。クラッチ機構の疲労は、機械が洗浄と脱水の間で移行するたびにクラッチが繰り返し接続と切断を経験することを反映しているため、頻繁にモードを切り替えるプラットフォームでは、このカテゴリをより重視する必要があります。シールや潤滑剤の故障は家電製品の耐用年数の後半に現れる傾向があり、初期の故障よりも長期保証の対象となります。設置または組み立てのエラーは最小のカテゴリであり、最も防止可能なものであり、標準化され文書化された組み立て手順を備えているメーカーは、どのようにしてこの数値を低く抑えているかを正確に示すことができるはずです。
ギアボックス構造をアプライアンス プラットフォームに適合させる
すべての洗濯機プラットフォームが同じトランスミッション構造を使用する必要はなく、ギアボックスを設計間で交換可能であるかのように扱うことは、調達時によくある間違いです。以下の表は、ほとんどの B2B バイヤーが最終的にどちらを選択することになる 3 つの構造と、それぞれが最も適する傾向にあるプラットフォームのタイプをまとめたものです。
ギアボックスの構造をアプライアンスのプラットフォーム要件に適合させるためのクイック リファレンス。 | ギアボックスの種類 | 構造原理 | 一般的なトルク範囲 | 騒音特性 | 最適な用途 |
| ベルト駆動ギアボックス | モーターはベルトとプーリーシステムを介してギアボックス入力を駆動します | 中 | 中等度 | 確立されたトップロードプラットフォーム |
| ダイレクトドライブギアボックス | モーターシャフトはギアボックス入力に直接接続されています | 中 to High | 下位 | 静かな動作を優先した新しいプラットフォーム |
| 遊星歯車減速機 | 複数の遊星歯車が中央の太陽歯車の周囲に荷重を分散します。 | 高 | 低から中程度 | ヘビーデューティーまたは商用グレードのライン |
あなたのプラットフォームがヘビーデューティまたは商用向けである場合は、将来のプラットフォームが将来のプラットフォームであるかどうかを直接尋ねる価値があります。 洗濯機ギアボックスサプライヤー は、標準的なベルト駆動設計が持続的な高トルク負荷にも耐えられると想定するのではなく、本物の遊星歯車減速の経験を持っています。有能なメーカーは、単にカタログ番号を渡すだけでなく、プラットフォームの実際の負荷プロファイルに基づいて、特定の構造がトルクと騒音の要件に適合する理由を説明できる必要があります。
実際のデューティサイクルでのトルク保持率
メーカーにシミュレートされたデューティ サイクル全体にわたるトルク保持データを問い合わせると、メーカーが長期信頼性テストにどれだけ真剣に取り組んでいるかについて多くのことがわかります。以下のグラフは、適切にテストされたギアボックスが 100,000 回の洗濯と脱水のシミュレーション サイクルにわたって生成される曲線の種類を示しています。
ここで最も重要なのは、最終的な数値だけではなく、曲線の形状です。このような緩やかで着実な低下は、家電製品が顧客の家に設置された後に突然故障する可能性がある弱点を隠しているのではなく、ギアボックスが予想どおりに摩耗していることを示しています。 20,000 サイクルで、テストされたユニットは定格トルクの 98% を維持し、100,000 サイクルでも依然として維持します。 元のトルク出力の 89% これにより、下流の顧客に対して保証の期待を設定するための合理的な根拠が得られます。 60,000 サイクルから 100,000 サイクルの間で低下は若干急になりますが、これは通常の摩耗パターンであり、誠実なメーカーはごまかしをせずに説明する必要があります。サプライヤーが最大 20,000 サイクルまたは 30,000 サイクルまでのデータしか提供できない場合、その理由を尋ねるのは当然です。その範囲は、家電製品が実際に使用される実際の家庭での使用年数を大幅に下回っているからです。注文書を確定する前にこのデータをリクエストすることは、後々の保証負担を軽減する最も簡単な方法の 1 つです。
実際に注文量を処理できるのか
メーカーがビジネスに必要な量を提供できなければ、強力なエンジニアリングはほとんど意味がありません。工場の年間生産量がギアボックス カテゴリ全体にどのように配分されているかを理解すると、その工場に真の生産深度があるのか、それとも少量のサンプル運転に十分な能力しかないのかがわかります。
この縦棒グラフは、4 つのギアボックス カテゴリにわたる年間生産量を数千台単位で示しています。標準トップロードリード線 年間42万台 これは、工場が時折のバッチ実行ではなく、継続的な大量の OEM 生産を中心に構築されていることを示す合理的な指標です。ヘビーデューティのトップロードおよびフロントロードのコンパクト カテゴリも、かなり多くの生産量を維持しており、工場が複数の製品ラインにわたって実際のツーリングおよび組み立て能力を維持していることを示しています。これは、自社の製品構成が複数のアプライアンス形式にまたがる場合に重要です。商用シリーズの年間生産量は少なく、これは商用グレードのワッシャーがはるかに少ないユニットで生産される一方で、通常は前述したより複雑な遊星歯車構造を必要とすることと一致しています。買い手としては、この種の内訳により、サプライヤーの口頭での主張を実際の生産履歴と照らし合わせて健全性をチェックすることができ、意味のある規模の注文をする前に比較可能な数値を要求することは完全に合理的です。
海外からの注文の梱包、ラベル貼付、およびトレーサビリティ
機械的な評価が完了すると、物流の詳細によって実際の注文がどの程度スムーズに行われるかが決まる傾向があります。 OEM バイヤーにとって、これは通常、海上輸送中に梱包がギア表面を腐食から保護していることを確認することを意味します。輸送中に数週間にわたって湿気にさらされると、組み立てラインに届くずっと前に、保護されていないギア表面が影響を受ける可能性があるためです。貨物が海上で長時間過ごす場合、防錆コーティングまたは蒸気腐食防止剤の梱包を検討するのは合理的な基準です。
アフターマーケットの販売代理店にとって、現場の技術者は部品を特定の家電モデルに迅速かつ正確に照合する必要があるため、貨物保護よりもラベルの正確さが重視されます。外箱だけでなく、個々のギアボックス ユニットにもバッチ コードまたはロット コードが印刷されているため、後で品質に関する問題が発生した場合に、特定のユニットを製造バッチまで追跡することがはるかに簡単になります。あ 洗濯機ギアボックスメーカー カートンレベルの記録だけでなく、バッチレベルのトレーサビリティを維持することで、特定の生産工程に関連する現場での苦情のクラスターを調査する必要がある場合に、有意義に強力な立場を得ることができます。
メーカーを比較するための 6 つのポイントのフレームワーク
スペックシートですべてがわかることはほとんどありません。多くの OEM 調達チームは、メーカー候補リストを比較する際に 6 つの側面にわたる内部スコアリング アプローチを使用しています。これは、1 回の営業電話からの一般的な印象に依存するのではなく、構造化された並べて比較を強制するためです。以下のレーダー チャートは、標準的な製造慣行ベースラインとより高度な製造標準を比較し、それぞれ 1 から 10 までのスコアを付けています。
2 つのプロファイル間の最も大きなギャップが実際にどこにあるかに注目してください。生のトルクや耐久性ではなく、カスタマイズの柔軟性と品質の一貫性です。これは有益な洞察です。これは、ほとんどのメーカーが中核的な機械的性能で許容可能な数値を達成できることを意味する一方で、本当の差別化要因は、メーカーが特定のプラットフォームに適応し、注文ごとに安定した品質を維持できるかどうかであるからです。リードタイムの信頼性にも明確な差があり、通常は工場が計画されたバッファ容量で稼働しているか、最後に到着した注文に常に反応しているかに関係しています。ノイズ制御は、単一の修正ではなく、ギアの噛み合い精度とハウジング設計の両方の連携に依存するため、中間に位置します。騒音に敏感なフロントロード プラットフォームを調達している場合は、独自の比較でその寸法をより重視してください。商業用または頑丈なラインを構築している場合は、トルク出力と耐久性がより重要視される可能性があります。
このガイドの製造元
Cixi Gaite Electric Co., Ltd.は 2002 年に設立され、中国浙江省寧波市にあります。中国の洗濯機部品メーカーおよびカスタム洗濯機部品サプライヤーとして、同社はギアボックスやシンクロナイザーなどの主要な洗濯機コンポーネントの研究開発と製造を専門とし、OEM メーカーとアフターマーケット顧客の両方にサービスを提供しています。
私たちが狭い焦点を中心にビジネスを構築したのには理由があります。あ 洗濯機ギアボックスメーカー エンジニアリング リソースをあらゆる家電部品カテゴリに分散させるのではなく、トランスミッション関連コンポーネントに集中させた方が、このガイド全体で概説されている工具の精度、熱処理制御、およびデューティ サイクル テストに深く投資するのに有利な立場にあります。 OEM 顧客とアフターマーケット顧客の両方を 1 つ屋根の下でサポートするには、大量のプラットフォーム統合に必要なプロセス規律を維持しながら、小規模で多様な交換注文に対応できる柔軟性を維持できる生産体制を維持する必要もあります。これが、私たちが取引している B2B バイヤーのほとんどが実際に長期的なサプライヤーを探していると私たちに言うバランスです。
OEM 調達プロセスは通常どのように展開されるか
デザインレビューとプロトタイプのサンプリング
OEM 関係は通常、プラットフォームの技術仕様、既存の図面、または参照サンプルを共有することから始まります。そこから、プロトタイプのサンプリング段階で、工具への投資が行われる前に、シャフトの寸法、取り付け形状、トルク要件を双方で確認できます。このステップが存在するのは、わずかな寸法の偏差であっても、製造工程全体にわたって組立ラインの互換性の問題が発生する可能性があるためであり、プロトタイプの段階でその不一致を発見することは、ラインがすでに量産されてからそれを発見するよりもはるかに影響が少ないからです。
検証テストと生産の立ち上げ
プロトタイプが社内レビューに合格すると、通常は共同検証テストが行われ、実際のアプライアンスの使用例に一致する条件下でのトルク出力、デューティ サイクル シミュレーション、ノイズ測定が行われます。この検証段階を経て初めて生産量が増加します。通常は段階的な注文量で、完全な年間予測を確定する前に双方が一貫性を確認できるようになります。この段階的なアプローチにより、大規模な発注書が発行された後に初めてスケーリングの問題が発見されることを防ぎます。
継続的なエンジニアリング変更管理
アプライアンスのプラットフォームは進化しており、初期設計で機能したギアボックスの仕様も 1 ~ 2 年後には調整が必要になる場合があります。対応力のあるメーカーは、設計変更を既存の契約の中断として扱うのではなく、改訂されたサンプリングと検証を含むエンジニアリング変更要求に対して定義されたプロセスを備えている必要があります。将来のサプライヤーが過去に他の顧客のエンジニアリング変更にどのように対処したかを尋ねることは、評価の際に公正かつ有益な質問です。
アフターマーケットのディストリビューターが異なる優先順位を付ける必要があること
アフターマーケット調達は OEM 統合とは著しく異なるため、OEM 基準を直接適用するのではなく、独自の評価トラックとして扱う価値があります。顧客は新製品を発売するのではなく、既存のアプライアンスの故障した部品を交換するため、プラットフォームの共同開発よりも、すでに現場にあるマシンに対する適合精度が重要です。パッケージに明確なモデル互換性情報が記載されているため、特に複数のギアボックスのバリエーションが見た目は似ていても互換性がない場合、返品や技術者の混乱が軽減されます。
アフターマーケットの注文では、さまざまなギアボックス モデルにわたる小さなバッチ サイズが含まれることが多いため、寸法の一貫性を犠牲にすることなく柔軟な工具の切り替えを管理するサプライヤーの能力が特に重要になります。また、古いアプライアンス モデルでは、数年間アクティブな OEM 生産に参加していないギアボックス設計が必要になる場合があるため、メーカーが過去の生産記録と工具をどのくらいの期間保持しているかを確認することも重要です。レガシー部品のサポートをサプライヤーに依存しているディストリビュータは、長期カタログを作成する前に、このアーカイブが存在することを確認する必要があります。
B2B クライアントから寄せられる一般的なカスタマイズ リクエスト
カスタマイズのリクエストは、認識可能な一連のニーズに集中する傾向があり、このリストを事前に知っておくことで、メーカーとの仕様に関する会話を迅速化できます。
- シャフトの直径と長さの調整 特定のドラムカップリングまたはモーターマウントの設計に適合します。
- 出力速度比の変化 特定のアプライアンス層の目標回転速度範囲に適合させるため。
- クラッチスプリングの張力調整 洗濯モードと脱水モードの間のタイミングを微調整します。
- ハウジング材質の変更 負荷と騒音の優先順位に応じて、強化プラスチックと金属合金の間で使用します。
- 取り付けブラケットの再設計 ドライブトレインの他の部分を変更することなく、修正されたシャーシレイアウトに適合します。
- 色分けまたはマーキング 販売代理店や技術者が同様のギアボックスのバリエーションを視覚的に区別できるようにします。
これらの要求はいずれも、経験豊富なメーカーが対応するのが珍しいことではありませんが、処理のスピードと正確さはサプライヤーによって大きく異なります。評価の際には、一般的な観点からカスタマイズが可能かどうかだけを尋ねるのではなく、同様のカスタマイズ プロジェクトの最近の例を尋ねる価値があります。
顧客と共有する価値のあるメンテナンス ガイダンス
適切に構築されたギアボックスであっても、設置時や日常使用時にいくつかの基本条件が守られていれば、パフォーマンスが向上し、寿命が長くなります。これらのポイントは、ギアボックスの基本的な設計品質とは関係のない現場での苦情を減らすため、お客様、代理店、またはサービス技術者に伝える価値があります。
- 過剰な負荷は回転サイクルごとにギアボックスのトルク要求を増加させるため、推奨負荷容量を超えてドラムに継続的に過負荷をかけないようにしてください。
- 足場が平らでない場合は振動ストレスが加わり、ギアボックス ハウジングを通じて直接伝わるため、アプライアンスが水平で安定した面に設置されていることを確認してください。
- 初期段階の摩耗は完全に焼き付いたコンポーネントよりもはるかに簡単に対処できるため、異常な研磨音やノック音に早めに注意することをお勧めします。
- 排水が制限されると、スピンフェーズ中に異常な負荷がかかった状態でギアボックスとクラッチが動作することになるため、排水ホースとポンプを清潔に保ってください。
- 過剰な泡はドラムのバランスに影響を与え、モード移行中に機械的負担を加える可能性があるため、負荷のサイズに適した洗剤の量を推奨します。
- ギアボックス ハウジングの周囲に漏れの兆候がないか定期的に目視検査することを提案します。これにより、シールの故障が大きな問題になる前に早期に警告が得られることがよくあります。
これによって通常の機械的磨耗がなくなるわけではありませんが、ギアボックスの核となる設計品質とは無関係の早期故障は減少し、長期にわたって顧客との関係と自社の保証パフォーマンスの両方に利益をもたらします。
B2Bバイヤーからのよくある質問
Q1: 洗濯機ギアボックス メーカーとの調達プロセスをどのように開始すればよいですか?
A1: ほとんどの関係は、技術仕様または既存のサンプルを共有することから始まり、その後、量産が開始される前に、設計レビューとプロトタイプのサンプリング段階で適合性、トルク要件、カスタマイズのニーズを確認します。
Q2: 注文ごとにどのような書類を受け取る必要がありますか?
A2: 合理的な文書には、材料証明書、寸法検査記録、受け取った特定のバッチに関連付けられたデューティ サイクルまたはトルク テストのレポートが含まれており、後で品質に関する疑問が生じた場合にトレーサビリティを確保できます。
Q3: 開発中のプラットフォーム用にギアボックスをカスタマイズできますか?
A3: はい、カスタム シャフト寸法、取り付け構成、トルク定格、クラッチ設計は、通常、量産開始前のプロトタイプと検証サイクルを通じて、OEM のプラットフォーム設計と並行して開発されます。
Q4: 大規模な生産において品質の一貫性はどのように維持されますか?
A4: 一貫性は、最終検査のみに依存するのではなく、各生産段階での工程内寸法チェックと、月単位で生産されるバッチ間のばらつきを減らす標準化された組み立て手順によって維持されます。
Q5: 生産が終了した古いアプライアンス モデルの部品が必要な場合はどうすればよいですか?
A5: これは、その特定のギアボックス設計の製造記録と工具が保持されているかどうかによって異なります。そのため、長期にわたるレガシー部品のサポートをサプライヤーに依存する前に、サプライヤーに直接確認する価値があります。
Q6: 大量の注文を確定する前に、サプライヤーの生産能力をどのように確認できますか?
A6: 製品カテゴリごとに分類された年間生産量を尋ね、可能であれば既存の OEM または販売パートナーに参照を依頼し、注文量を増やす前に工場訪問またはサードパーティ監査を検討してください。


 +86-574-63256717 /63267914
info@gaite.cn
 gaite@gaite.cn
 中国浙江省寧波市慈渓市恒河鎮十堰村苗山路208号