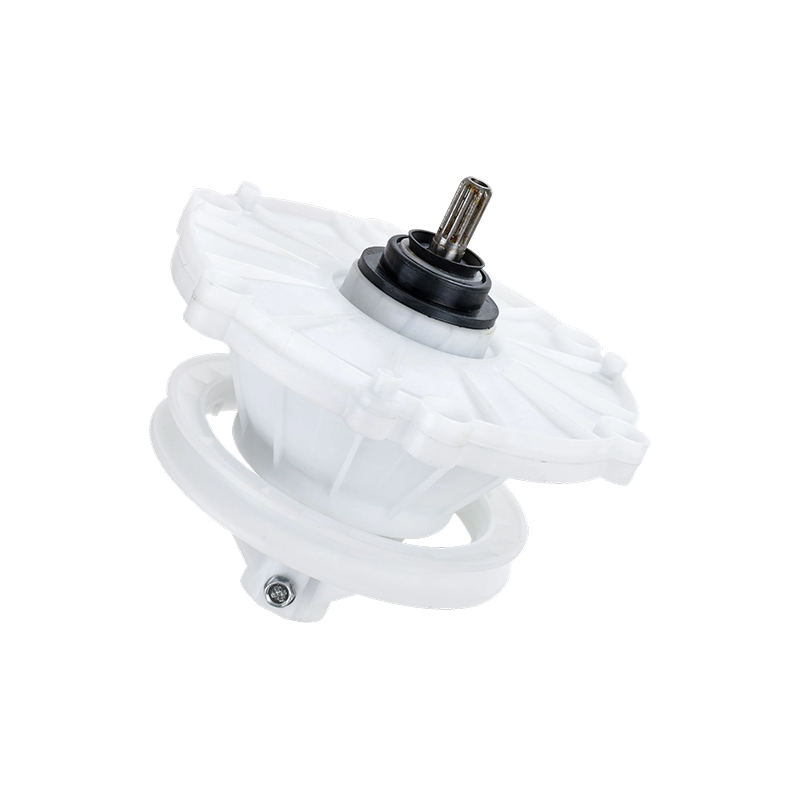
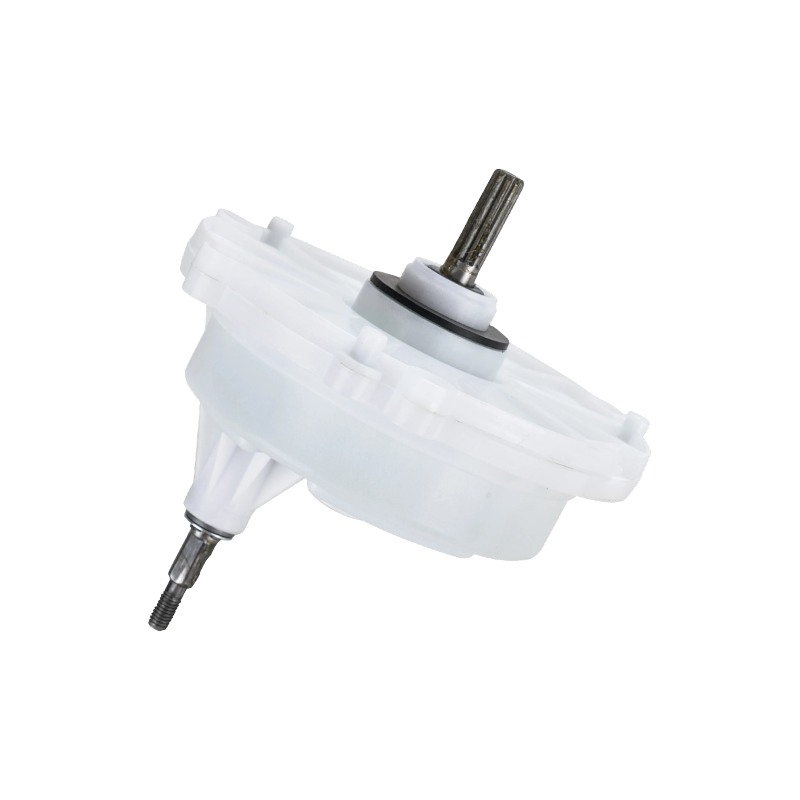
1.二槽式洗濯機用減速機とは 二槽式洗濯機減速機は、洗濯と脱水に 2 つの別々のコンパートメントを使用する半自動洗濯機のモーターとパルセーターまたは撹拌機インターフェイスの間に配置されたギアボックス アセンブリです。の 二槽式洗濯機の減速機 出力トルクを増加させながらモーターの比較的高い回転速度を低下させ、またほとんどの設計では連続回転を洗浄側パルセーターの駆動に必要な逆転振動に変換します。洗濯槽と脱水槽はツイン槽プラットフォーム上で独立して動作するため、洗濯側に使用される減速機は、脱水槽側で見られる連続的な一方向の脱水負荷ではなく、逆転負荷特性を中心に特別に設計されています。
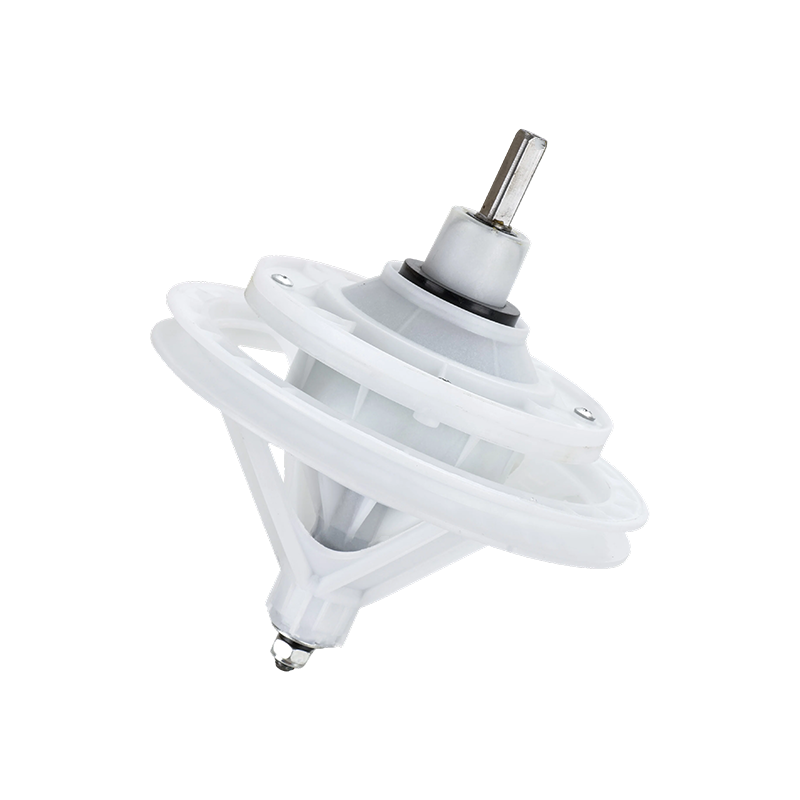
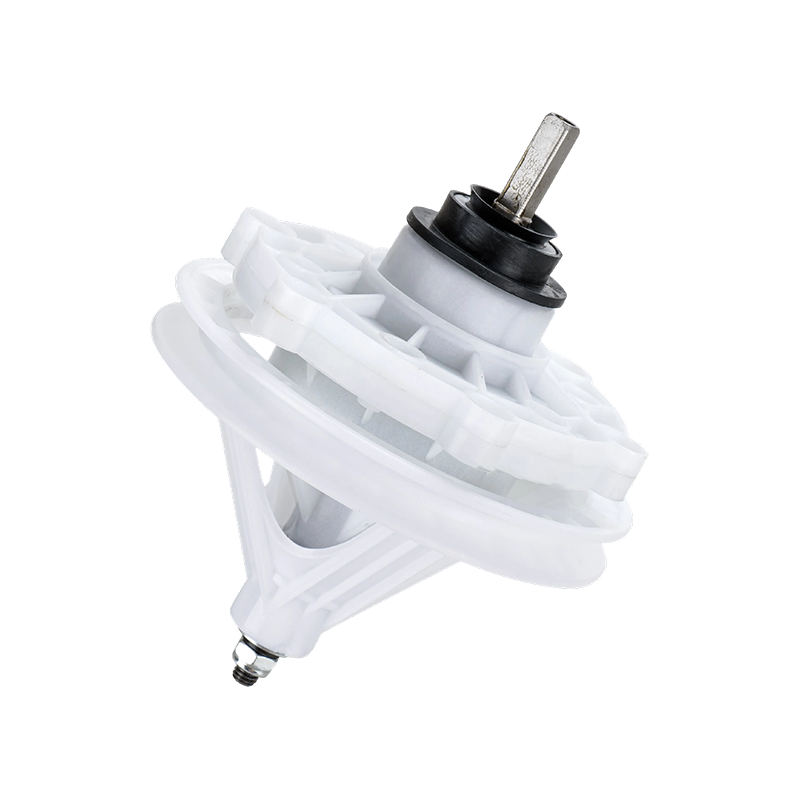
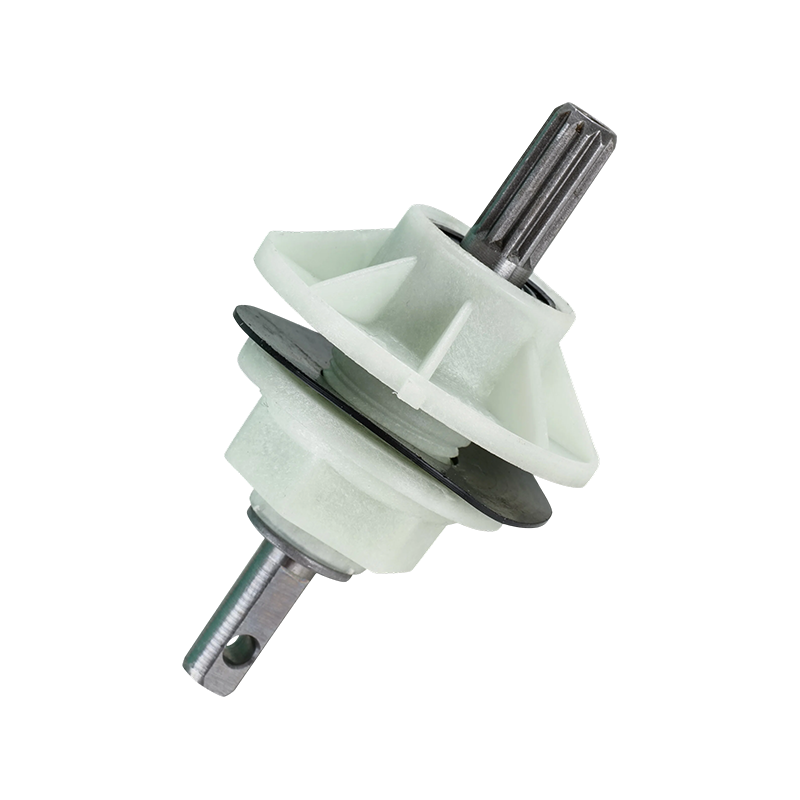
一般的な二槽式洗濯機の減速機の内部には、歯車列、シールとブッシュが配置された出力シャフト、そして多くのモデルでは、回転方向を周期的に変更してパルセータの前後ストロークを生み出す統合型シンクロナイザーまたは逆転機構が組み込まれています。減速機は最も飛沫にさらされる浴槽の床の近くに位置するため、洗浄室内で発生する湿気から歯車列を保護するために、ハウジング自体は通常密閉され、グリースが充填されています。ギア比、歯の形状、ハウジングのシール、出力シャフトのインターフェースは、特定のギアの動作を最も直接的に決定する 4 つの構造要素です。 二槽式洗濯機の減速機 耐用年数にわたって機能します。
このカテゴリ ページでは、二槽式洗濯機の減速機アセンブリの一般的な構造タイプ、その動作原理、OEM 生産とアフターマーケット交換のためのアプリケーション固有の選択の考慮事項、耐用年数の延長を目的としたメンテナンス ガイダンスをまとめています。このコンテンツは、エンジニア、調達チーム、メンテナンス技術者が特定のツインタブ アプライアンス プラットフォームの正しい減速機構成を特定できるようにサポートするために編成されています。
2. 一般的な種類と構造的特徴 二槽式洗濯機で使用される減速機の設計は、主に、必要な速度の低下とトルクの増加を達成するために使用される歯車列の配置によって異なります。以下の 4 つの構成は、現在の半自動プラットフォームにあるほとんどの洗浄側減速機設計をカバーしています。
(1) ヘリカルギヤ減速機 はすば歯車減速機は、一度にではなく徐々に噛み合う角度の付いた歯車の歯を使用するため、一般にストレートカットの平歯車と比較して噛み合いノイズと振動が低減されます。この構成は、適度な減速比と適度にスムーズな動作の両方が優先される、ミッドレンジのツインタブ プラットフォームで一般的です。
(2) ウォームギヤ減速機 ウォームギヤ減速機は、ウォームホイールにウォームネジを噛み合わせることで、コンパクトな筐体で高い減速比を実現します。この配置は、洗濯槽の下の収容スペースが限られている二槽式プラットフォームによく適していますが、ウォームとホイールの間の滑り接触により、一般に同等のサイズのはすば歯車ペアよりも大きな摩擦が発生します。
(3) 複合平歯車減速機 複合平歯車減速機は、2 つ以上のストレートカット歯車段を積み重ねて、よりシンプルで経済的な歯形状を使用して目標の減速比を達成します。この構成は、多くの場合、別個のシンクロナイザー コンポーネントと組み合わせて逆転パルセータの動きを生成し、減速機自体は純粋に速度とトルクの変換に重点を置き続けます。
(4) 一体型減速機・同期装置アセンブリ 一部のツインタブ プラットフォームでは、ギア減速段と逆転シンクロナイザー機構が 1 つのハウジングに組み込まれています。この統合アプローチにより、アプライアンスのドライブトレイン上の個別のコンポーネントの数が減り、組み立てが簡素化されますが、開発中にギア設計と逆転機構設計の間の緊密な調整が必要になります。
表1:一般的な二槽式洗濯機の減速機タイプの概略構造比較 減速機の種類 ギア配置 相対騒音レベル 代表的な用途 はすば歯車 角度のある歯のメッシュ 下位 ミッドレンジツインタブ ウォームギア ウォームとホイール 中等度 コンパクトな筐体プラットフォーム 複合拍車 多段ストレートカット 中等度 to higher 経済的なプラットフォーム 一体型減速機・シンクロナイザー ギアトレインと反転機構 ギア段によって異なります スペースに制約のあるプラットフォーム
3. 作動原理と減速比特性 二槽式洗濯機の減速機の動作原理は、モーターの比較的高速で低トルクの回転を、洗濯側パルセーターまたは撹拌機の駆動に適した、より低速で高トルクの出力に変換することに重点を置いています。ハウジング内では、1 つまたは複数の噛み合うギア段が各段の回転速度を徐々に低下させながら、その段のギア比に応じてトルクを増大させます。逆転シンクロナイザーが減速機の出力に統合または取り付けられている場合、追加の機構が定期的に遮断して出力の回転方向を逆転させ、水と生地を撹拌する振動ストロークを生成します。
以下の表は、前のセクションで説明した 4 つの減速機構成のそれぞれに通常関連付けられる一般的な減速比の範囲を示しています。これらの数値は、現在のツインタブ プラットフォーム全体で一般的に観察される中間値を表しており、個々の製品の固定仕様ではなく、一般的な参考値として意図されています。この比較を検討すると、コンパクトなハウジングで比較的高い減速比を実現する必要がある場合にウォーム減速機がよく選択されるのに対し、適度な減速比とよりスムーズな動作が主な目標である場合にはヘリカルおよび複合平歯車の設計がより頻繁に使用される理由が説明されます。また、一般的に減速比が高くなると、より小さなギアの噛み合い領域内でより多くの滑り接触と発熱が集中するため、ハウジングのサイズ、ギアの材質、および潤滑方法がこれらの減速機タイプ間で大きく異なる理由も明らかになります。新しいプラットフォーム用の二槽式洗濯機減速機を評価するエンジニアは通常、この比較から目標比率範囲を選択する前に、必要な出力トルクとパルセーターのストローク周波数を推定することから始めます。
減速機の種類別代表的な減速比範囲 はすば歯車 1:5 ウォームギア 1:20 複合拍車 1:8 統合されたレデューサー同期 1:6
グラフが示すように、ウォーム ギア減速機は一般に 4 つの構成の中で最も広く最高の減速比範囲をカバーしており、これはコンパクトなシングルメッシュ設計と、複数のギア段を積み重ねることなく大きな比を達成できる能力と一致しています。複合平減速機および一体型減速機シンクロナイザーアセンブリは、比率、機械的単純さ、製造コストのバランスを反映して、中程度の帯域に分類されます。はすば歯車減速機は一般に、ここで示した典型的な範囲の下限に位置しますが、比較的静かな動作を考慮すると、これは多くの場合許容できるトレードオフです。ツインタブ プラットフォームの減速機を指定する場合、減速比は複数の入力のうちの 1 つにすぎないことに注意してください。出力シャフトのトルク容量、ハウジングのシール性能、ギアの材質の耐摩耗性も最終的な選択の要素となります。調達チームが 二槽式洗濯機の減速機 特定のアプライアンス プラットフォームでは、このチャートを一般的な開始基準として扱い、ターゲット モーター速度および必要なパルセーター ストローク周波数に対する正確な比率要件を確認する必要があります。実際の比率要件は、タブの容量とモーターの定格に応じて、単一の減速機カテゴリ内であっても異なるため、調達時に特定のドライブトレイン仕様に基づいて作業することが最も信頼性の高いアプローチとなります。
4. 歯車の材質グレードと相対的な歯の摩耗の進行 歯車の歯の材質と熱処理は、二槽式洗濯機の減速機の設計において最も重要な決定事項の 1 つです。これは、歯車列が湿気や洗剤残留物にさらされるハウジング内で繰り返し逆転荷重を受けて動作し、機器の耐用年数全体にわたって潤滑油の補充が制限されることが多いためです。業界では 3 つの材料アプローチが一般的に使用されています。標準的な炭素鋼ギア、歯の表面に追加の硬化処理が施され、コアは強靱なままである肌硬化鋼ギア、および粉末冶金プロセスによって形成される焼結合金ギアです。それぞれのアプローチは、デューティサイクルが累積するにつれて異なる歯の摩耗進行曲線を示します。これは、ベースの歯の形状が標準的な炭素鋼の同等品とほぼ同じである場合でも、高デューティのツインタブプラットフォームで肌焼きの歯車セットを指定する傾向がある理由を説明するのに役立ちます。
以下の折れ線グラフは、上記の 3 つの材料アプローチについて、デューティ サイクル数を増加させた場合の例示的な歯の摩耗指数を示しています。実際の結果は潤滑保持力、湿気への曝露、負荷頻度、ハウジングのシール品質に依存するため、摩耗指数は特定の製品の保証寿命の数値ではなく、歯の表面と噛み合いの摩耗の一般的な相対的な測定値を反映します。この比較は、エンジニアリングおよびメンテナンス チームが、アプライアンスのデューティ サイクルが増加するにつれてギアの材質選択がますます重要になる理由、およびアフターマーケットの交換間隔が標準スチールと肌硬化ギアのバリエーションで大きく異なることが多い理由を理解するのに役立つことを目的としています。グラフを左から右に読むと、材料タイプ間の摩耗ギャップが一定に留まるのではなく徐々に広がる様子がわかります。これは、方向性の荷重が繰り返される逆転歯車列でよく見られるパターンです。このギャップの拡大は、中型以上の二槽式洗濯機のプラットフォームで、基本的な標準鋼同等品ではなく、肌焼きまたは焼結合金のギア セットを指定することが増えている主な理由の 1 つです。
デューティサイクル数別の相対的な歯の摩耗指数 0 50 100 0 20k 40k 60k 80k 10万サイクル 標準鋼 肌焼き鋼 焼結合金 標準のスチール ラインは最も急峻に上昇しており、逆転荷重と噛み合いサイクルがギアの接触点に蓄積するにつれて、歯面の摩耗が速くなるのを反映しています。肌焼き鋼線は歯面の表面硬度の増加と一致して緩やかな上昇を示し、ギアコアは繰り返しの逆転トルクによる疲労破壊に耐える十分な靭性を保持しています。この比較では、焼結合金のラインは全サイクル範囲にわたって最も平坦なままであり、この用途に適切に指定された場合、粉末冶金プロセスを通じて達成可能なより均一な密度と制御された気孔率に対応します。実際のギアの磨耗は潤滑保持力、ハウジングシールの完全性、およびデューティサイクル頻度にも大きく依存するため、このグラフは認定された寿命保証ではなく一般的な相対比較を表していることを強調する価値があります。新しい二槽式洗濯機の減速機を指定する OEM 生産ラインの場合、ギアの材質は、すべての製品層にわたって単一の材質をデフォルトとするのではなく、対象家電の予想される負荷プロファイルに一致させる必要があります。アフターマーケット交換の場合、より高負荷の機械や頻繁に使用されるツインタブ機械を扱う技術者は、ハウジングと取り付けインターフェースがそれを可能にする肌焼きギヤセットにアップグレードすると、ベースラインの標準的なスチール交換と比較して、ギヤノイズや滑り関連のサービスコールを繰り返す頻度が減ることによく気づきます。
5. 適用シナリオと選択の優先順位 特定の用途に適した二槽式洗濯機の減速機を選択するには、ターゲット プラットフォームの特定の要求に対していくつかのエンジニアリング要素を比較検討する必要があります。 OEM 生産の場合、ギア比、出力シャフト インターフェイス、およびハウジングの寸法がこれらのコンポーネント間で相互に依存しているため、減速機はモーターおよびパルセータ シャフトと並行してドライブトレイン設計プロセスの早い段階で指定する必要があります。アフターマーケット交換の場合、取り付け後の振動、騒音、またはタイミングの不一致の発生を避けるために、元のコンポーネントの正確な取り付けフットプリント、出力シャフト スプライン、および減速比を一致させることが優先されます。
以下の棒グラフは、二槽洗濯機の減速機コンポーネントの 5 つの一般的な評価要素 (比精度、騒音制御、トルク容量、シール性能、コスト効率) にわたる一般的な選択の優先順位スコアを示しています。これらのスコアは、固定式ではなく、コンポーネントの評価中に一般的に適用される一般化された重み付けを反映しています。これは、実際の優先順位は、減速機がコンパクトな家庭用プラットフォームを対象としているか、それとも大容量で高負荷の機器を対象としているかによって変わるためです。調達決定を最終決定する前にこの表を確認すると、調達チームとエンジニアリング チームがサプライヤーの評価やサンプル テスト中にどの要素を最も精査する必要があるかを調整するのに役立ちます。また、単一の属性に個別に焦点を当てるのではなく、さまざまなコンポーネント ソースからの技術提案を同等の基準で比較するための便利なフレームワークも提供します。ほとんどのツインタブ プラットフォームでは、シール性能とトルク容量が、その見かけのシンプルさに比べて不釣り合いに大きな比重を占める傾向があります。これは、これらの領域の偏差が一般に、設置後の早期のギアの摩耗や湿気の侵入につながるためです。
評価要素別一般選抜優先順位 比率の精度 8.5 騒音制御 8 トルク 10 シーリング 10.5 コスト効率 6.5
グラフに示されているように、シール性能とトルク容量は一般的な優先順位のトップまたはそれに近いスコアであり、比精度と騒音制御がそれに僅差で続きますが、コスト効率は依然として重要ではありますが、一般にバランスのとれた評価において性能に関連する 4 つの要素よりも多少軽めの比重を占めています。このパターンは、二槽式洗濯機の減速機がハウジングのシールや出力シャフトのインターフェースで故障すると、その下にあるギアの材質が予想される疲労寿命に達するかなり前にサービスコールが発生する傾向があるという現実を反映しています。新しい減速機サプライヤーを評価するエンジニアやバイヤーは通常、これと同様の重み付けフレームワークを構造サンプルテストに使用し、コストを主な差別化要因として扱うのではなく、トルクと比の検証と並行してシール漏れテストとギアノイズ測定を優先します。高湿度の環境で操作されたり、洗濯サイクル中に頻繁に飛沫にさらされるツインタブプラットフォームの場合、湿気の侵入が一度発生するとギアの摩耗が加速する傾向があるため、ハウジングのシール性能はこの一般的な表に示されているよりもさらに重要視される価値があることがよくあります。最終的に、これら 5 つの要素の相対的な重み付けは、ターゲットのツインタブ アプライアンス プラットフォームの特定の動作環境、デューティ サイクル、および信頼性の期待を反映するように調整する必要があります。
6. 減速機タイプ間の性能プロファイルの比較 比率や騒音レベルなどの個別の指標を超えて、二槽式洗濯機の減速機の全体的なパフォーマンス プロファイルを複数の側面にわたって一度に表示することが役立つことがよくあります。以下のレーダー チャートは、減速比範囲、騒音制御、機械効率、トルク容量、コスト効率の 5 つの特性に関して、ヘリカル ギヤ減速機とウォーム ギヤ減速機を比較しています。このタイプの複数属性ビューは、単一のレデューサー構成がすべてのカテゴリで同時に最高のスコアを獲得することはないため、エンジニアリング チームが単一の仕様に個別に焦点を当てるのではなく、トレードオフを視覚化するのに役立ちます。ここに示されているスコアは例示であり、個別の製品の認定されたベンチマークではなく、一般的なツインタブ プラットフォーム全体で観察される一般的な傾向を表すことを目的としています。同じレーダー フレーム上の 2 つの減速機タイプを比較すると、プラットフォームのレビューやサプライヤーの議論の際に、技術以外の関係者に設計のトレードオフを伝えることも容易になります。
性能プロファイル: ヘリカル減速機とウォーム減速機の比較 比率範囲 騒音制御 効率 トルク Capacity コスト効率 はすば歯車 Reducer ウォームギア Reducer レーダー チャート内の重なり合う多角形は、ウォーム ギア減速機が一般的に減速比範囲とトルク容量で高いスコアを示していることを示しており、このページで前に説明したコンパクトな単一メッシュ内で大きな減速を達成する能力と一致しています。比較すると、はすば歯車減速機は、騒音制御と機械効率の点でより有利な点が得られる傾向があります。これは主に、角度を付けた歯の噛み合いにより、ウォームとホイールの接触パターンよりも滑り摩擦と振動が少ないためです。この一般的な比較では、どちらの構成もほぼ同等のコスト効率スコアを示しています。これは、最終コストが基本的なギア配置そのものよりも、生産量や工具への投資によって左右されることが多いという事実を反映しています。この比較は、このカテゴリ ページ全体で繰り返されるテーマを強化します。単一の二槽式洗濯機の減速機構成が普遍的に優れているということはなく、正しい選択は、減速機の性能プロファイルを、検討中の家電プラットフォームの特定の比率要件、ノイズ耐性、および筐体スペースの制約に適合させるかどうかによって決まります。新しいツインタブ プラットフォームをレビューしたり、コンポーネント サプライヤーが提案した減速機アセンブリを評価したりするエンジニアリング チームは、このようなレーダー スタイルの比較を使用して、最終設計に着手する前にどのトレードオフが受け入れられているかを迅速に特定できます。
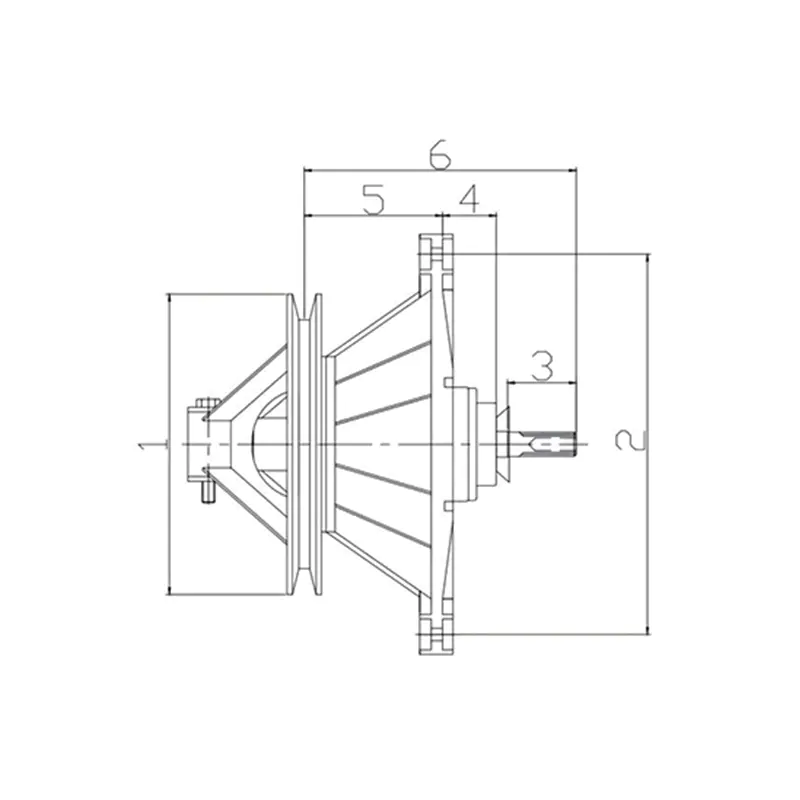
7. 典型的な減速機アセンブリの構造概要 上記の構造の説明を視覚化しやすくするために、以下の等角図は、入力シャフトのカップリング、内部歯車列のハウジング、シールとブッシュを備えた出力シャフト、洗濯槽の下にアセンブリを固定する取り付けブラケットを含む、典型的な二槽式洗濯機の減速機の一般的なレイアウトの概要を示しています。この簡略化された構造図は、特定の製品の正確な設計図としてではなく、一般的な参照および方向付けを目的としています。この層状の形式でアセンブリを表示すると、回転エネルギーがモーターからギア トレインを通ってパルセーター インターフェイスにどのように伝達されるかを明確にするのに役立ちます。その一方で、シールとブッシング セクションが途中で水分の排除とラジアル サポートを管理します。この階層構造を理解すると、図内のラベル付きの各ゾーンが異なるエンジニアリングの優先順位に対応するため、前のセクションで説明した材料と選択の説明の解釈も容易になります。たとえば、ギア トレイン ゾーンはレシオの精度とトルク伝達に最も密接に関連しており、出力シール ゾーンはセクション 5 で説明するシール性能の優先度と最も密接に関連しています。
ツインタブ減速機アセンブリ - 構造レイアウト インプットシャフトカップリング ギアトレインハウジング 出力軸シール 出力ブッシュ 取付金具 この図を上から下に読むと、アプライアンスに設置されるアセンブリの物理的な経路がたどります。モーター出力と係合する入力シャフト カップリングから始まり、洗濯槽の下に減速機ハウジングを固定する取り付けブラケットで終わります。ギア トレイン ハウジングはアセンブリの中央セクションを占め、減速とトルク変換を担う噛み合うギア ステージが含まれるため、セクション 4 で説明した材料と摩耗の考慮事項によって最も影響を受ける領域です。ギヤトレインの直下にある出力シャフトシールは、パルセータの動作サイクル中に出力シャフトが繰り返し回転および方向転換しても、一貫したシール表面を維持する必要があるため、重要な移行ゾーンです。シールの下にある出力ブッシュ セクションは、出力シャフトでのラジアル荷重を管理し、ドライブトレインのさらに上に接続されているパルセータ シャフト アセンブリとの位置合わせを維持するのに役立ちます。最後に、取り付けブラケットは、ターゲット アプライアンス プラットフォームの特定のシャーシ インターフェイスに一致する形状になっています。そのため、アフターマーケットの交換用減速機は、取り付けの問題を回避するために、この設置面積に正確に一致する必要があります。アセンブリを単一の汎用ギアボックスとしてではなく、個別の機能ゾーンのセットとして見ることは、調達オプションを比較したり現場での故障を診断するときに役立つメンタル モデルです。
8. OEM およびアフターマーケット供給のための製造上の考慮事項 一貫した製造プロセス管理は、特にギアの歯の寸法精度、ハウジングのシールのフィット感、生産バッチ全体での冶金学的一貫性に関して、二槽式洗濯機の減速機が設置後のパフォーマンスに直接影響します。 OEM メーカーは通常、バッチ間の厳密な一貫性を要求します。これは、同じプラットフォーム用に個別に調達されたモーターおよびパルセータ シャフトと組み合わせると、歯車の歯形の小さな寸法のずれでも、噛み合いノイズやトルク伝達に影響を与える可能性があるためです。アフターマーケットのサプライヤーは、関連する、しかし明確な課題に直面しています。交換用減速機は、元の機器のモデルが現在生産されていない場合でも、取り付け後に新たな振動や漏れの問題が発生するのを避けるために、元の機器の取り付け面積と出力シャフトのインターフェースに十分に一致する必要があるためです。
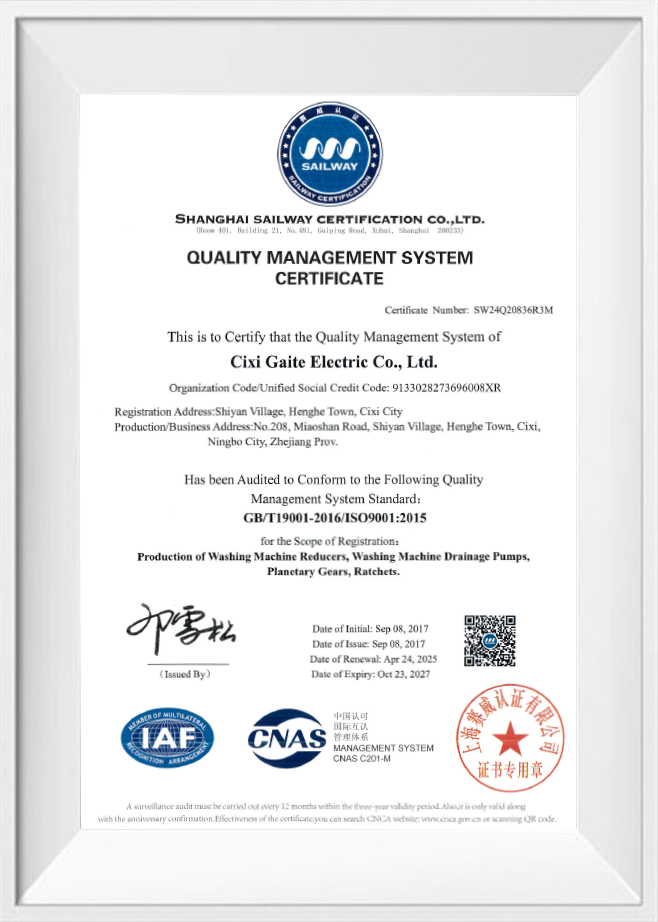
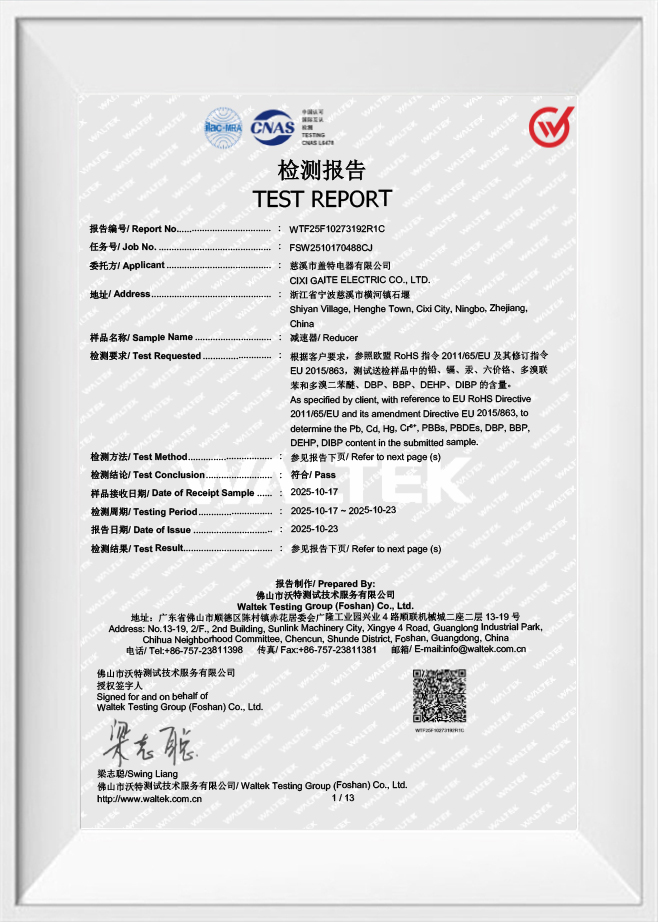
Cixi Gaite Electric Co., Ltd. は 2002 年に設立され、浙江省寧波に本拠を置き、OEM メーカーとアフターマーケット アプリケーションの両方向けに、ギア減速機、シンクロナイザー、関連シャフト アセンブリなどの洗濯機ドライブトレインのコア コンポーネントに特に製造活動を集中してきました。約 10,000 平方メートルの生産拠点で操業している同社は、このページ全体で説明する比率精度やシーリングの考慮事項など、二槽式洗濯機の減速機コンポーネントに関連する特定のギア形状とハウジングのシーリング要件に基づいて製造プロセスを構築しています。広範な汎用コンポーネントのカタログではなく、狭い機械関連の製品ファミリーに長年焦点を当ててきたことで、生産工程全体にわたる一貫したプロセス制御がサポートされ、調達段階での構造および材料の仕様について顧客との緊密な調整が可能になりました。
二槽式洗濯機の減速機サプライヤーを評価する調達チームの場合、検討中のメーカーに関係なく、製造注文を確定する前に、寸法検査、ギア騒音テスト、シール漏れテストのためにサンプル ユニットを要求することが一般的に役立ちます。ギアの歯形の一貫性、ハウジング シール シートの表面仕上げ、および出力シャフトの同心度をサンプルの小さなバッチ全体でレビューすると、技術的な図面だけをレビューするよりも、期待される現場での性能をより信頼性高く示すことができます。
9. メンテナンスおよび設置に関するガイダンス 適切な設置と定期的な検査は、二槽式洗濯機の減速機の耐用年数を延ばし、ギアやシールの早期摩耗の可能性を減らすのに役立ちます。二槽式洗濯機プラットフォームで作業するメンテナンス技術者は、一般に次の方法を推奨します。
比率の不一致は、不正確なパルセータ ストローク タイミングの一般的な原因であるため、取り付ける前に、交換用減速機の取り付けフットプリント、出力シャフト スプライン、および減速比が元のコンポーネントと正確に一致していることを確認してください。 ギア トレイン自体が良好な状態であっても、シールが損傷するとギア ハウジングに湿気が侵入する可能性があるため、再組み立てする前に出力シャフト シールに表面の損傷や磨耗がないか検査してください。 潤滑が不十分だと歯面の摩耗が促進されるため、減速機ハウジングを開く作業中は、ハウジングのグリースが損傷しておらず、ギアのタイプに適切であることを確認してください。 過剰なクランプ力はハウジングを歪め、ギアのかみ合わせの位置に影響を与える可能性があるため、取り付けブラケットの留め具は締めすぎず、指定された値まで締め付けてください。 定期的にギアの異常なノイズを聞いたり、洗浄サイクル中に振動が増加していないか確認してください。これは、完全な故障が発生する前の初期段階の歯の磨耗やベアリングの位置ずれを示している可能性があります。 将来のメンテナンス計画の交換間隔を予測するために、設置日と観察された動作条件、特に使用頻度を記録しておいてください。 すべての減速機アセンブリは通常の動作条件下で徐々に摩耗するため、これらの手順に従っても時間の経過とともにコンポーネントが摩耗する可能性が排除されるわけではありませんが、一貫した設置方法と定期的な検査は、一般に、故障により機器の動作が中断される前に、早期の警告兆候を特定するのに役立ちます。
10. よくある質問 (1) 二槽式洗濯機の減速機とシンクロナイザーの違いは何ですか? 減速機は主に歯車列を介してモーターの速度を下げ、出力トルクを増加させます。一方、シンクロナイザーは、回転方向を周期的に逆転させてパルセータの振動ストロークを生み出す機構です。一部のツインタブ プラットフォームでは、これら 2 つの機能が 1 つの統合ハウジングに組み合わされていますが、他のプラットフォームでは、順番に接続された個別のコンポーネントのままです。
(2) 二槽式洗濯機が使用している減速機のタイプを確認するにはどうすればよいですか? 正しい減速機のタイプを特定するには、通常、アプライアンスのモデルとドライブトレインの構成から始まります。これは、ヘリカル ギア、ウォーム ギア、複合平歯車、および一体型減速機シンクロナイザーの設計がそれぞれ、このページのセクション 2 で概説されている個別のギア配置に対応しているためです。交換品を注文する前に、元のコンポーネントの取り付けフットプリント、出力シャフトのスプライン、およびハウジングの寸法をメーカーの参照データと照合することが、正確な一致を確認する最も信頼できる方法です。
(3) 歯車の材質グレードは減速機の寿命に大きく影響しますか? ギアの材質グレードは、潤滑保持力、ハウジングシールの完全性、デューティサイクル周波数と並んで、耐用年数に影響を与えるいくつかの要因の 1 つです。セクション 4 で説明したように、実際の結果は用途によって異なりますが、肌焼き処理および焼結合金の歯車セットは、同様の運転条件下では一般に標準鋼歯車と比較して相対的な摩耗の進行が遅いことが示されています。
(4) 二槽式洗濯機の減速機の音が以前より大きくなったのはなぜですか? 時間の経過とともにギアノイズが増加する場合は、通常、初期段階の歯面の摩耗、潤滑の低下、またはギアトレイン内のわずかなミスアライメントを示しており、状態がさらに深刻な摩耗や出力シャフトの滑りに進行する前に検査する価値があります。
(5) 二槽式洗濯機の減速機をメーカーから購入する場合、どのような情報を提供する必要がありますか? 通常、有用な情報には、アプライアンスのプラットフォームまたはモデルのリファレンス、必要な減速比、出力シャフトのスプライン仕様、取り付け設置面積の寸法、および予想されるデューティ サイクルが含まれます。これらの詳細は、メーカーが適切なギア配置と材料グレードを推奨するのに役立ちます。


 +86-574-63256717 /63267914
info@gaite.cn
 gaite@gaite.cn
 中国浙江省寧波市慈渓市恒河鎮十堰村苗山路208号